
国产机外对刀仪怎么选?能否实现进口替代?核心参数与工况对比
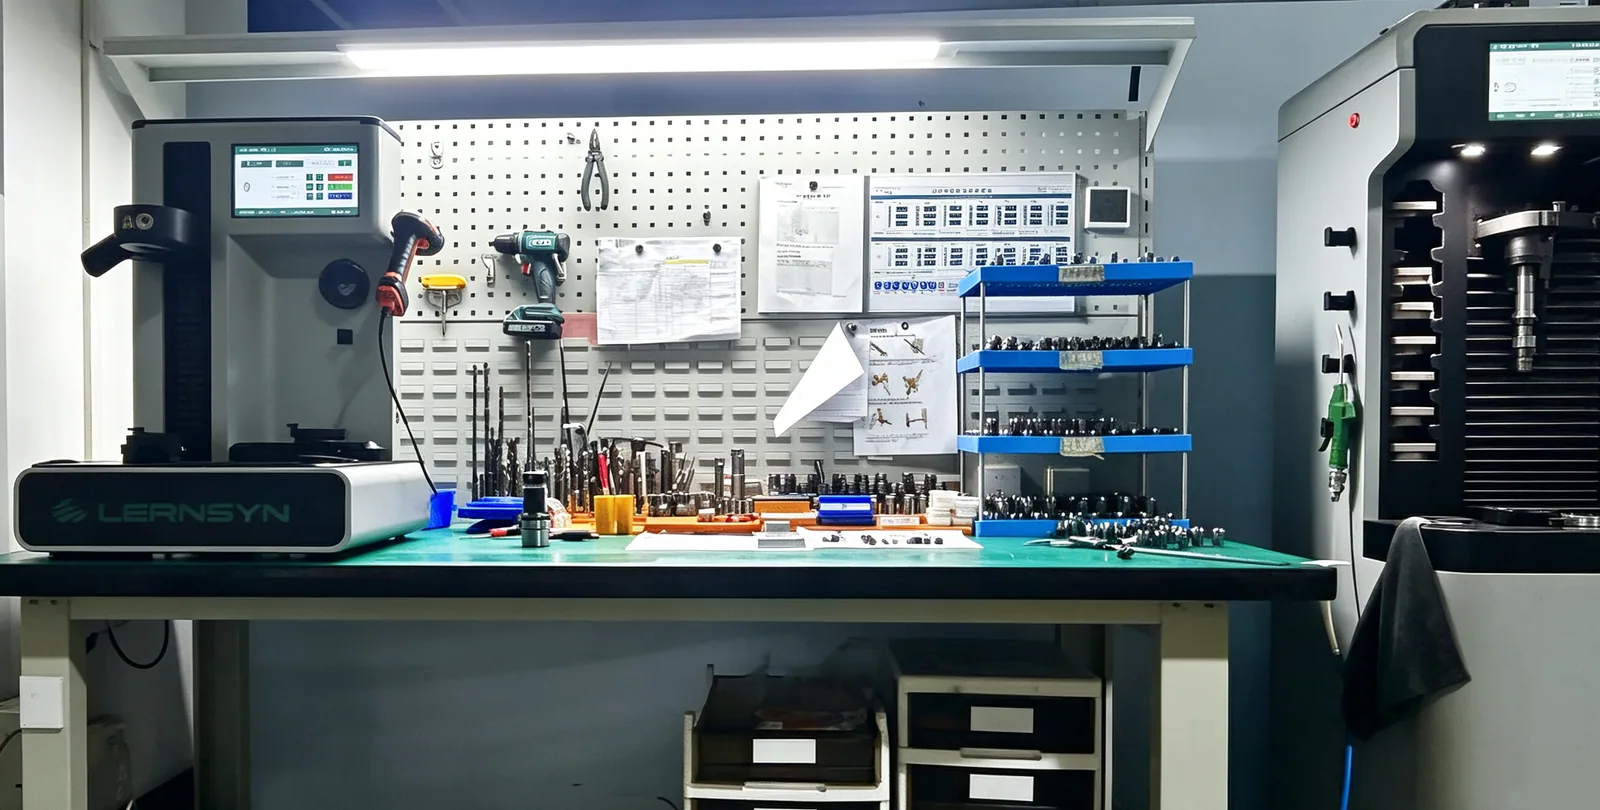
在数控加工中,对刀看似不起眼,却直接影响机床利用率与人工成本——传统机内对刀占用主轴工时,每换一次刀就多一分停机损耗。机外对刀仪(刀具预调仪)把刀具测量工作搬到机床外,实现对刀与加工并行作业,有效提升设备产出,减少人工调试干预。
一、工作原理:机外测量,数据进机
传统对刀发生在机床内:装刀、试切、测量、修改补偿、再试切,循环期间主轴没有切削产出,人工与折旧却在持续发生。而机外对刀仪把这套工序整体搬到机床外,机床只负责加工,对刀变成一道与加工并行的准备工序。
凌深科技机外对刀仪的标准流程只有三步:
- 装夹: 将装好的刀具装入高精度主轴接口,一键拉紧。
- 测量: 可自动找刀,设备自动捕捉刀尖位置,通过光学影像系统完成长度、直径、跳动测量;还可以测量圆弧刀、角度、R角、T 型刀厚度、螺纹距离等参数。
- 输出: 测量结果通过打印标签、U盘、扫码枪、RFID芯片或FTP/TCP直连传入机床刀补中,适配FANUC、西门子、华中、三菱等机床主流数控系统。
整个流程熟练后通常只需几分钟,而这段时间内加工中心仍在正常生产。
二、机外对刀仪选光学影像还是接触式
市场上的机外对刀仪主要有光学影像式与接触式测头两类。
凌深科技机外对刀仪走光学影像(非接触)路线:依托高清工业镜头配合专业光源成像,依靠图像算法识别刀具轮廓与刃口位置,全程零物理接触。
选择光学影像式的原因有两点:
- 不伤刀尖: 非接触测量,精密刀具与微小刀具不会被测头压伤、变形。
- 刃口看得见: 刀尖、刃口可通过镜头放大60倍呈现,配合全自动高精度主轴旋转观察跳动,检查刀具磨损情况。
接触式测头依靠高刚性探针物理贴合刃口采集数据,抗粉尘油雾能力强,对大重型刀具的跳动检测更贴近实际切削状态。两类方式本身没有绝对优劣,需要结合车间刀具类型、现场工况来选型。
三、机外对刀仪:单主轴、模块化主轴怎么选
| 对比维度 | 单主轴系列 | 模块化主轴系列 |
|---|---|---|
| 刀柄兼容方式 | 依靠转换套实现多刀柄兼容 | 独立快换主轴,BT/HSK/ISO/CAPTO 直接切换 |
| 装夹误差 | 转换套存在累计误差 | 装夹基准统一,误差更小 |
| 采购成本 | 更低 | 更高 |
| 后期扩展 | 受转换套限制 | 扩展能力强,适配产线升级 |
| 适用场景 | 刀柄规格相对单一;加工公差常规,对装夹累计误差不敏感 | 多刀柄规格车间;精密加工为主,需要统一装夹基准、压缩装夹误差;已规划刀具数字化管理 |
四、机外对刀仪核心参数参考五个维度
1. 重复精度。 整机稳定性的底线指标。通常的选型基准是「工件公差 1/3」法则——国产主流品牌的重复精度普遍在 ±3μm—5μm 区间,满足绝大多数常规精密加工需求。
2. 测量行程。 Z轴与X轴行程必须覆盖车间最长、最大直径的刀具并预留余量,避免刀具超出测量范围。
3. 测量方式。 光学影像式与接触式:小刀具、精密刀具、异形刀多的车间优先光学;大重型刀具多、环境粉尘油雾大的车间考虑接触式。
4. 刀柄兼容性。 设备主轴接口要覆盖车间现有及规划中的刀柄规格。凌深科技提供单主轴(+转换套)与模块化快换主轴(BT/ISO/HSK/CAPTO规格刀柄可直接切换)两种方案。
5. 数据传输与软件。 预调测量的数据是否可对接机床、工厂系统。凌深科技支持打印标签、U盘、扫码枪、RFID芯片与FTP/TCP直接传输多种输出方式,并开放接口对接DNC/MES系统,匹配刀具数字化管理的规划。
五、凌深科技服务与刀具管理生态
选设备也是选生态。除机外对刀仪本身,凌深科技还提供:
- 锁刀机协同: 标准化恒定扭矩锁紧刀具,与机外对刀仪组成「测量+锁紧」的备刀闭环,对贵重刀具的损耗控制尤其有效。
- 数据打通: 开放TCP/FTP接口,支持对接DNC/MES系统,刀具测量数据可直接传输进入工厂系统。
- 本地化服务: 公司位于苏州,本地校准、响应、定制沟通半径短,并提供年度回访服务。
- 软件持续迭代: 研发团队在国内,功能按客户需求持续优化,提供后期免费升级服务。
国产机外对刀仪在重复精度、系统适配、服务响应上已经具备进口替代能力。选型时结合自身刀柄规格、刀具类型与数字化规划,欢迎联系凌深科技技术团队获取工况适配评估。
对机外对刀仪选型有疑问?
联系技术专家获取工况适配评估 →